


Chusta na oczy może wyglądać idealnie, a mimo to stanowić obciążenie. Zawiesie z oczkami z liny stalowej o średnicy 16 mm, zaciśnięte przy użyciu dopasowanej matrycy przy pełnym obciążeniu, przy...
READ MORE
Chusta na oczy może wyglądać idealnie, a mimo to stanowić obciążenie. Zawiesie z oczkami z liny stalowej o średnicy 16 mm, zaciśnięte przy użyciu dopasowanej matrycy przy pełnym obciążeniu, przy użyciu okucia aluminiowego o certyfikowanej twardości, to po prostu nie ten sam produkt, co zawiesie wyciskane na prasie warsztatowej, które nigdy nie osiągnęło wymaganego tonażu dla okucia, mimo że oba znajdują się obok siebie na tym samym stojaku. Różnica pojawia się na teście sprawdzającym lub w pracy, a wtedy kłótnia stała się kosztowna.
Krótka odpowiedź jest następująca: o nośności zawiesia oczkowego nie decyduje lina. Decyduje się na zakończeniu, gdzie lina, okucie i siła docisku łączą się. Każdy inny element, łącznie z konstrukcją liny, kauszą i przywieszką identyfikacyjną, istnieje głównie po to, aby chronić to połączenie.
Poniżej omówiono typy zawiesi z uchem, które można spotkać podczas podnoszenia, olinowania, holowania i prac morskich, w jaki sposób faktycznie formuje się i prasuje oczko liny stalowej, jak dopasować nacisk prasy do średnicy liny, co należy sprawdzić przy dostawie oraz tryby awarii, które wskazują na palący problem, a nie na zwykłe zużycie.
Chusty do oczu w skrócie: rodzaje, materiały i miejsca, w których każdy z nich pasuje
Chusta do oczu to dowolna chusta, której koniec jest zamknięty w pętli. Pętlę tę można utworzyć poprzez wciśnięcie tulei na odwrócony koniec liny, rozdzielenie i ponowne ułożenie splotów w celu utworzenia flamandzkiego oka, wsunięcie splotek z powrotem do korpusu liny, osadzenie liny w gnieździe lub złożenie i zszycie taśmy. Metoda konstrukcji, a nie sam materiał, wyznacza wytrzymałość i zasady kontroli.
| Typ zawiesia na oczy | Jak powstaje oko | Typowy materiał | Tam, gdzie jest zwykle używany |
|---|---|---|---|
| Zawiesie linowe z oczkiem zabezpieczone okuciami | Koniec liny zamieniony z powrotem w skuwkę aluminiową lub stalową i dociśnięty hydraulicznie | Lina stalowa ocynkowana lub jasna, klasa 6x19 lub 6x36 | Ogólne prace związane z podnoszeniem, mocowaniem, holowaniem, pracami na pokładzie morskim |
| Flamandzkie zawiesie linowe z oczkiem | Lina podzielona na dwie połowy, ponownie nawinięta na stalową skuwkę, a następnie zamknięta | Lina stalowa wielożyłowa | Ciężkie podnoszenie, gdzie wymagana jest wysoka wydajność zakończenia |
| Ręcznie plecione oczko z liny stalowej | Splotki schowane z powrotem w korpusie liny w tradycyjnym splocie | Lina stalowa, często ocynkowana | Długoletnie zakończenia, naprawy w terenie, cumowanie |
| Zakończenie gniazdowe | Koniec liny otwierany i zakotwiczony w kielichu zalanym metalem lub żywicą | Lina stalowa ze stalowym gniazdem | Odciągi konstrukcyjne, podwieszenia dźwigów, instalacje stałe |
| Płaska chusta powrotna z oczkiem | Taśma zwinięta i zszyta | Taśma nylonowa lub poliestrowa | Ładunki wrażliwe na zarysowania, obciążenia lekkie i średnie |
Porównując zawiesie linowe z zawiesiem taśmowym, kompromis rzadko dotyczy samej ceny. Zawiesie linowe z oczkiem znacznie lepiej toleruje ścieranie, ciepło i ostre krawędzie, ale jest cięższe i mniej podatne na pomalowane lub polerowane powierzchnie. Chusta parciana z oczkiem zwrotnym jest miękka i lekka, ale jej wytrzymałość zależy od wzoru ściegu i od tego, czy tkanina jest chroniona przed przecięciami i atakiem chemicznym.
Trzy zmienne decydują, która konstrukcja pasuje do danego zadania:
- Rozmiar liny lub taśmy w stosunku do obciążenia, wyrażony jako dopuszczalne obciążenie robocze, a nie siła zrywająca.
- Środowisko, w tym mgła solna, kwasy, ekspozycja na promieniowanie UV i temperatura robocza.
- Liczba cykli obciążenia, ponieważ zmęczenie w miejscu ujścia okucia jest częstą przyczyną wycofania zawiesia z oczkiem.
Chusta do oczu przenosi obciążenie znamionowe przez oko, więc pętla jest zakończeniem, a nie zagięciem. Najpierw należy sprawdzić i określić zakończenie, a linę traktować jako element nośny.
Wewnątrz zawiesia linowego: lina, okucie, naparstek i końcówka
Cztery elementy decydują o tym, jak zawiesie linowe zachowuje się pod obciążeniem. Każdy ma specyfikację, którą można sprawdzić, a każdą można określić źle i nikt tego nie zauważy, dopóki test sprawdzający tego nie ujawni.
Lina
Klasa liny decyduje o tym, jak ciasno splotki wypełniają przekrój, a to z kolei wpływa na stopień ściśnięcia okucia. Lina klasy 6x19 z rdzeniem włókiennym jest częstym punktem wyjścia dla zawiesi ogólnych, natomiast lina klasy 6x36, z większą liczbą i cieńszymi drutami, łatwiej wygina się wokół małych średnic. Niezależne konstrukcje rdzenia liny stalowej (IWRC) zapewniają większą siłę zrywającą przy tej samej średnicy zewnętrznej, ale sztywniejszą linę, która wymaga większej siły nacisku. Lina musi być czysta i wolna od przerwanych drutów w strefie osadzenia wewnątrz okucia, ponieważ skorodowany lub uszkodzony odcinek to zły fundament dla każdej prasy.
 Tuleja aluminiowa/tuleja aluminiowa DIN3093 Aluminiowa tuleja/tulejka aluminiowa DIN3093 to precyzyjnie zaprojektowany element zakończenia kabla, wyprodukowany ściśle zgodnie z normą DIN3093 — europejską... Zobacz produkt →
Okucia i rękawy
Okucie to miejsce, w którym obciążenie jest przenoszone z liny na złączkę. Tulejki aluminiowe produkowane według uznanych specyfikacji, np. według wymiarów DIN 3093, są wyciągane z kontrolowanego stopu i poddawane obróbce cieplnej do określonego zakresu twardości. Miękkie, nieokreślone aluminium odkształci się pod matrycą i nigdy nie uzyska wymaganej przyczepności, nawet na prasie osiągającej pełny tonaż. W tulejach klepsydrowych zastosowano ukształtowany otwór, który oddziela dwie części liny wewnątrz okucia i kontroluje przepływ metalu podczas prasowania, co zmniejsza ryzyko wcięcia się liny.
Naparstki
Naparstek nie jest ozdobą. Ustawia minimalny promień, jaki lina widzi w uchu, rozkłada nacisk łożyska na hak lub szeklę i chroni linę przed ścieraniem. Chusta posiadająca naparstek jest oceniana przy założeniu, że naparstek jest obecny.
Terminale sygnałowe
Kiedy koniec zespołu musi być przykręcony, nagwintowany lub przypięty, a nie zaczepiony, oczko zastępuje końcówka wtłaczana. Zasada prasowania jest taka sama: stalowy korpus jest dociskany do końca liny, a jakość tej prasy decyduje o wydajności całego zespołu.
Okucie z nieznanego stopu i twardości jest najczęstszą ukrytą wadą niedrogich chust do oczu, ponieważ dopasowanie wygląda prawidłowo, ale nie zapewnia niezawodnego chwytu.
Jak powstaje chusta do oczu: od szpuli do obciążenia próbnego
Najbardziej palące błędy to błędy procesowe, a nie sprzętowe. Poniższa sekwencja odzwierciedla sposób, w jaki właściwie zorganizowany sklep z nosidłami radzi sobie z zawiesiami z oczkami zabezpieczonymi okuciami, a każdy krok ma na celu ochronę końcówki.
- Rozwiń i przytnij na odpowiednią długość. Zwijarka utrzymuje linę prostą i nieskręconą podczas jej pomiaru i cięcia, dzięki czemu w zespole nie pozostają żadne resztki rotacji. Lina, która dociera do prasy ze skrętem, często tworzy klatkę dla ptaków wewnątrz okucia.
- Zwężaj i wyżarzaj koniec liny. Wyżarzanie rozluźnia drut, usuwa naprężenia szczątkowe i wypala nadmiar smaru na końcu, podczas gdy zwężanie powoduje zagęszczenie żył, dzięki czemu koniec wchodzi czysto do tulejki i jest całkowicie osadzony. W zależności od warsztatu odbywa się to za pomocą dedykowanej maszyny do wyżarzania, maszyny do wyżarzania i zwężania, maszyny do cięcia i zwężania lub maszyny do wtapiania i zwężania, ponieważ samo cięcie pozostawia rozstawiony koniec, który nigdy nie jest prawidłowo osadzony.
- Włóż linę do okucia i umieść ją w matrycy. Lina musi całkowicie przylegać do ogranicznika końcowego. Jeśli się zatrzyma, okucie utrzyma mniej liny, niż zakłada projekt, a niedobór nie będzie widoczny z zewnątrz.
- Naciśnij jednym ciągłym ruchem do pełnego tonażu. Skoki częściowe, ponowne dociśnięcie i zatrzymanie w połowie skoku powodują nierówny przepływ metalu. Profil matrycy musi pasować do tulei, a prasa musi być w stanie utrzymać swoją siłę znamionową przez cały skok, a nie tylko w górnej części cyklu.
- Po wciśnięciu zmierz okucie. Długość okuć i wymiary płaskowników stanowią praktyczną kontrolę warsztatową. Okucie, które odkształciło się poza oczekiwanym oknem, zostało albo niedociśnięte, albo nadmiernie dociśnięte i oba warunki stanowią podstawę do odrzucenia montażu.
- Dowód obciążenia gotowego nosidła. Przykładane jest obciążenie próbne na poziomie wymaganym przez obowiązującą normę, który w przypadku zawiesi linowych jest zazwyczaj dwukrotnością dopuszczalnego obciążenia roboczego, chociaż należy zawsze potwierdzić obowiązującą normę i zastosowanie.
- Zaznacz i oznacz. Dopuszczalne obciążenie robocze, typ zawiesia, długość, oznaczenie producenta i data produkcji znajdują się na trwałej zawieszce dołączonej do zestawu.
Pełny tonaż utrzymywany przez cały skok powoduje przekształcenie tulei ze złączki w końcówkę i żadna późniejsza kontrola wzrokowa nie może tego zastąpić.
Porównanie wydajności zakończenia: gdzie zawiesie do oczu traci wytrzymałość
Wartości wydajności podane dla różnych zakończeń oczkowych nie są identyczne, a różnica wyjaśnia, dlaczego dwa zawiesia wykonane z tej samej liny mogą zachowywać się zupełnie inaczej przy tym samym obciążeniu. Poniższa tabela porównuje typowe wartości, które są powszechnie cytowane w przypadku głównych metod zakańczania.
Zalane gniazdo
Oczko flamandzkie, skuwka stalowa
Tłoczona aluminiowa tuleja
Ręcznie tkany splot
Gniazdo klinowe
Zaciski do lin stalowych
Wzór jest spójny w opublikowanych odniesieniach do olinowania: końcówki, które stopniowo rozwijają przyczepność, takie jak wylewane gniazdo lub flamandzkie oczko z rozciętą żyłką, mają tendencję do osiągania pełnej wytrzymałości samej liny, podczas gdy zakończenia zależą od mechanicznego ściskania okucia koncentrującego naprężenie na krótszym odcinku liny. To stężenie powoduje, że tulejka z tłoczonego aluminium jest zwykle traktowana jako zakończenie o nieco niższej wydajności niż gniazdo, nawet jeśli jest wykonana prawidłowo.
Nasuwają się dwa praktyczne wnioski. W pierwszej kolejności współczynnik konstrukcyjny zastosowany do zawiesia obliczany jest na podstawie siły zrywającej liny, a następnie dostosowywany do skuteczności zakończenia, dlatego też zawiesia oczkowego wykonanego z zacisków do liny stalowej nie należy nigdy traktować jako równoważnego zawiesia prasowanego o tym samym rozmiarze liny. Po drugie, powyższe liczby są wartościami typowymi, a nie gwarancjami, a obowiązujący standard, geometria tulei, stan matrycy i kompetencje operatora – wszystko to wpływa na wynik. Dobrze prowadzony warsztat, który weryfikuje tłoczenie na próbie, może zazwyczaj wykazać niezmiennie lepsze wyniki niż źle kontrolowany warsztat, używając nominalnie tych samych komponentów.
Wydajność zakończeń wyznacza prawdziwy pułap dla zawiesia oczkowego, więc ulepszanie liny przy zachowaniu słabej metody zakończeń prawie nic nie daje.
Rama C lub rama kosza: Podnoszenie prasy za procą
Jeśli zamiast kupować zawiesia budujesz, rodzaj ramy Twojej prasy określa, które zespoły można prasować, jak szybko można je załadować i jakie ugięcie będzie widoczne przy dużym tonażu. Oba style wykonują tę samą pracę, ale pasują do różnych warunków pracy.
Prasy z ramą C
Prasa z ramą C ma otwartą gardziel, do której można uzyskać dostęp z trzech stron, co sprawia, że załadunek długiego, gotowego zestawu jest prosty i utrzymuje operatora z dala od otaczającej konstrukcji. Maszyny tej klasy, takie jak mniejsze hydrauliczne prasy do lin stalowych, są zwykle używane do mniejszych lin i do prac, w których nie można swobodnie obracać zespołu.
Prasy koszowe
Strefę prasowania otacza rama koszowa lub rama zamknięta. Zamknięta geometria jest znacznie sztywniejsza, więc ugięcie pod obciążeniem jest zmniejszone, a matryca pozostaje wyrównana w całym skoku. Ma to największe znaczenie w miarę wzrostu tonażu, ponieważ wyginająca się rama nie zapewni takiego samego ucisku na matrycy, jaki sugeruje manometr. Większe maszyny, w tym dedykowane prasy zawiesiowe, wykorzystują tę konstrukcję właśnie z tego powodu.
 Prasa GT-300 do zawiesi linowych (rama kosza) Prasa linowa GT-300 służy do prasowania małych rozmiarów liny stalowej od 6 mm do 30 mm. Zobacz produkt →
| Czynnik | Prasa z ramą C | Prasa koszowo-ramowa |
|---|---|---|
| Sztywność ramy | Niższa, otwarta konstrukcja wygina się bardziej | Wyższa, zamknięta konstrukcja jest odporna na odkształcenia |
| Typowy zakres tonażu | Liny o małych i średnich rozmiarach | Liny o średnich i dużych średnicach oraz ciężkie okucia |
| Dostęp do ładowania | Otwarte z trzech stron, długie zespoły łatwe do ustawienia | Ładowanie przez otwór ramy, lepsze w przypadku powtarzalnych krótkich prac |
| Najlepiej nadaje się do | Prace mieszane, małoseryjne i naprawcze | Produkcja zawiesi i okuć wysokotonażowych |
| Wyrównanie matrycy pod obciążeniem | Wymaga starannej konserwacji | Bardziej stabilny podczas udaru |
Zasilanie hydrauliczne ma takie samo znaczenie jak geometria ramy. Układ z dwiema pompami umożliwia szybkie przejście do etapu niskiego ciśnienia, a następnie przełącza się do etapu wysokiego ciśnienia w celu rzeczywistego sprężania, co pozwala na utrzymanie rozsądnych czasów cykli bez poświęcania siły końcowej. Jeśli stopień wysokiego ciśnienia nie jest w stanie utrzymać swojej wartości znamionowej przez cały skok, tuleja będzie niedostatecznie uformowana w środku, nawet po zakończeniu skoku.
Ugięcie ramy sprawia, że tonaż staje się liczbą optymistyczną, dlatego prasy z zamkniętą ramą są bezpieczniejszym wyborem, gdy rosną rozmiary okuć i średnice lin.
Co należy potwierdzić przed zakupem zawiesi do oczu lub zbudowaniem ich we własnym zakresie
Jako kupujący kupujesz udokumentowany proces, a nie odcinek liny z pętelką na końcu. Jako producent lub hurtownik sprzedajesz to samo, a kupujący, którzy to zrozumieją, poproszą o dowód. Krótka lista weryfikacyjna usuwa większość niepewności.
Dla odbiorców gotowych zawiesi
- Standard, według którego wykonana jest chusta, podany jest na metce lub certyfikacie, a nie w rozmowie.
- Dopuszczalne obciążenie robocze, długość zawiesia i współczynnik konstrukcyjny zastosowany do siły zrywającej liny.
- Specyfikacja okucia, obejmująca rodzaj stopu i zakres twardości, a nie tylko wymiary zewnętrzne.
- Dokumentacja obciążenia próbnego, jeśli wymaga tego norma lub aplikacja.
- Identyfikowalność łącząca partię okuć, partię liny i zapis tłoczenia.
Dla sklepów produkujących zawiesia we własnym zakresie
- Prasa, której tonaż znamionowy faktycznie pokrywa największą okucie, jakie zamierzasz zamknąć, z marginesem, a nie limitem.
- Pasujący zestaw matryc do każdej rodziny okuć, których używasz, utrzymywany w dobrym stanie i wymieniany w przypadku zużycia.
- Wskaźnik tonażu lub ciśnienia, który operator może odczytać w momencie skoku.
- Krok zwężający się lub wyżarzający, a nie tylko cięcie, dzięki czemu końce liny są całkowicie osadzone w tulei.
- Pisemne okno akceptacji wymiarów tulejek po zaprasowaniu oraz reguła odrzucenia w przypadku ich przekroczenia.
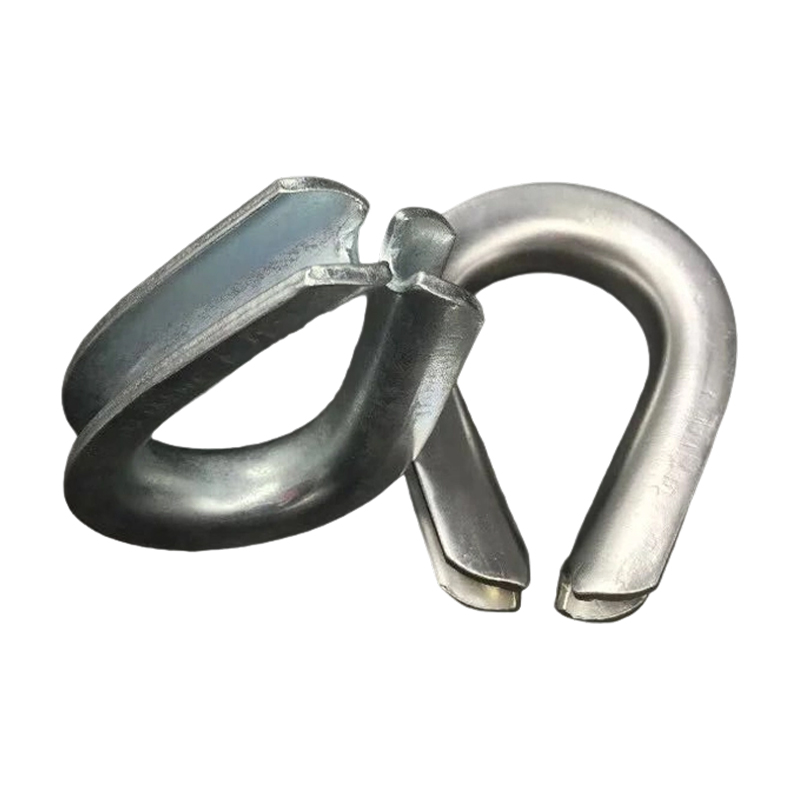 Naparstki z lin stalowych Kausze do lin stalowych to małe, trwałe łączniki przeznaczone do wzmacniania oczek (pętli) lin stalowych, zapobiegając zużyciu, załamaniom i przedwczesnym uszkodzeniom w miejscu połączenia... Zobacz produkt →
Naparstki deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Tam, gdzie jeden producent dostarcza zarówno prasę, jak i tulejki, tonaż, profil matrycy i geometria tulei są opracowywane razem, a nie składane z niepowiązanych katalogów. Ta kombinacja eliminuje całą kategorię niedopasowań i często jest praktycznym powodem, dla którego linia produkcyjna korzysta z jednego dostawcy, a nie trzech.
Jeśli stop okucia, matryca i nacisk prasy nigdy nie zostały określone jako jeden system, zawiesie nie ma żadnej wartości obronnej, niezależnie od tego, jak dobra jest lina.
Kontrola, tolerancje i tryby awarii, które mają znaczenie
Kontrola zawiesia ocznego polega głównie na odczytaniu zakończenia. Zużycie liny jest łatwo widoczne i łatwe do zmierzenia, natomiast problemy z okuciami są subtelne i szybko postępują po rozpoczęciu. Poniższa tabela przedstawia kontrole, które faktycznie przewidują awarię.
| Punkt kontrolny | Czego szukać | Wycofaj z usługi, kiedy |
|---|---|---|
| Korpus okucia | Pęknięcia, głębokie zarysowania, wżery korozyjne, nierówne odkształcenia | Wszelkie pęknięcia lub odkształcenia poza zarejestrowanym oknem akceptacji |
| Lina przy ujściu okucia | Przerwane przewody skupione w miejscu wejścia, załamania, przewężenia | Liczba uszkodzonych przewodów przekracza limit określony przez obowiązującą normę |
| Oko i naparstek | Brak naparstka, przetarty lub swobodnie obracający się w zniekształconym oku | Naparstnica zużyta, pęknięta lub nieobecna |
| Korpus liny | Korozja, spłaszczenie, tworzenie klatek dla ptaków, uszkodzenia cieplne, odbarwienia | Silna korozja, odkształcenie lub jakakolwiek część narażona na ciepło |
| Etykietowanie i oznaczanie | Brakujący, nieczytelny lub niedopasowany limit obciążenia roboczego | Nie można potwierdzić identyfikacji |
Lina wyciągnięta z okucia prawie nigdy nie stanowi problemu z liną. Wskazuje to na niedociśnienie, zbyt duży otwór tulei, niedopasowaną matrycę lub linę, która nie została całkowicie włożona przed skokiem. Pękanie tulei wskazuje w drugą stronę, w stronę nadmiernego docisku, zużytej matrycy lub złączki o twardości przekraczającej specyfikację. Umieszczenie klatki dla ptaków wewnątrz lub tuż na zewnątrz okucia zwykle oznacza, że lina została skręcona podczas montażu lub że jej koniec został przecięty, a nie zwężony.
Korozja zachowuje się inaczej w tulejce aluminiowej niż w otaczającej ją linie. W środowisku solnym lub chemicznym złącze może ulec zniszczeniu od wewnątrz, podczas gdy lina wygląda zadowalająco, dlatego zespoły stosowane w pracach morskich zasługują na większą uwagę przy okuciu niż w połowie rozpiętości.
Wysuwanie się liny z okucia jest raczej wadą prasującą niż zużyciem, co oznacza, że powinno skutkować przeglądem procesu, a nie tylko złomowaniem jednego zawiesia.
Konserwacja i dyscyplina sklepu
Prasy, które sprawiają, że chusty do oczu żyją w trudnych warunkach. Cząsteczki metalu, mgła smaru i powtarzające się cykle dużej siły powodują zużycie matryc, uszczelek i elementów hydraulicznych, a prasa, która po cichu straciła tonaż, będzie nadal produkować zawiesia, które wyglądają prawidłowo. Codzienne kontrole stanu matrycy, poziomu oleju i odczytów ciśnienia są tanie; odrzucona partia chust nie jest.
Rzetelne sklepy od pozostałych wyróżniają dwa nawyki. Pierwszy to zapis tłoczenia: partia okuć, partia liny, numer matrycy, ustawienie prasy, operator i data. Drugim jest okresowa weryfikacja wydajności prasy w stosunku do znanego odniesienia, tak aby wyłapać dryf manometru, zanim dotrze on do klienta. Praktyczne wskazówki dotyczące przechowywania hydrauliczne prasy linowe w stanie nadającym się do użytku, pokrywa większość rutynowych zadań potrzebnych w sklepie z procami.
Przechowywanie również ma znaczenie. Zawiesia trzymane na wilgotnym betonie, wystawione na działanie kwaśnych oparów lub wystawiane na bezpośrednie działanie słońca starzeją się szybciej, niż sugeruje to ich dokumentacja eksploatacyjna, a okucia aluminiowe są szczególnie wrażliwe na długotrwały kontakt z agresywnymi chemikaliami.
Prasa, która utraciła tonaż, nie zgłosi się sama, dlatego planowana weryfikacja wydajności siły chroni cały cykl produkcyjny.
Często zadawane pytania: Zawiesia oczkowe, okucia i dobór pras
Do czego służy chusta do oczu?
Zawiesie oczkowe służy do podłączenia ładunku do haka, szekli lub ogniwa głównego. Pętla na każdym końcu rozkłada połączenie na promieniu i zapewnia takielnikowi stabilny punkt mocowania, dlatego też zawiesia z oczkami są powszechnie stosowane podczas podnoszenia, holowania, mocowania, cumowania i ogólnych prac związanych z olinowaniem.
Jak powstaje oko na zawiesiu linowym?
Najpopularniejszą metodą produkcji jest odwrócenie końca liny i zamknięcie go hydraulicznie prasowaną tuleją, aluminiową lub stalową. Flamandzkie oczka z dzielonym splotem, ręcznie składane złącza i zalewane gniazda to alternatywy, z których każda ma własną charakterystykę wydajności i kontroli.
Od czego zależy dopuszczalne obciążenie zawiesia oczkowego?
Dopuszczalne obciążenie robocze oblicza się na podstawie siły zrywającej liny podzielonej przez współczynnik konstrukcyjny, a następnie dostosowuje się ją do sprawności zakończenia. Ponieważ zakończenie jest zwykle elementem ograniczającym, dwa zawiesia wykonane z tej samej liny mogą przenosić różne obciążenia znamionowe.
Jaka jest różnica między zawiesiem z uchem powrotnym a zawiesiem z uchem linowym?
Chusta z oczkiem zwrotnym to zwykle chusta parciana, której materiał został złożony i zszyty w celu utworzenia pętelki. Zawiesie linowe z oczkiem wykorzystuje stalową linę z mechanicznym zakończeniem, co czyni je znacznie bardziej odpornymi na ścieranie, ciepło i ostre krawędzie, ale są cięższe i mniej delikatne dla wykończonych powierzchni.
Czy chusta do oczu wymaga naparstka?
Jeśli nosidło jest oceniane przy założeniu, że jest zamontowany naparstek, to tak. Naparstnica utrzymuje kształt oczka, rozkłada nacisk nośny i chroni linę przed szeklą lub hakiem, a jej brak zmienia warunki obciążenia wewnątrz oczka.
Jaki tonaż prasy jest potrzebny do zaprasowania tulei?
Tonaż zależy od rozmiaru okucia, średnicy liny i konstrukcji liny, a nie od jednej ogólnej zasady. Ogólnie rzecz biorąc, małe liny są obsługiwane w dolnym zakresie tonażu, a większe zespoły zawiesi w zakresie kilkuset ton, dlatego decydującym czynnikiem staje się sztywność ramy. Producent tulejki i prasy powinien potwierdzić ustawienie dla każdej kombinacji.
Jak często należy sprawdzać chusty do oczu?
Większość systemów w miejscu pracy wymaga udokumentowanych okresowych kontroli, zwykle w odstępach sześciu miesięcy lub krótszych, przy czym kontrole są częstsze, gdy nosidła są używane w trudnych warunkach. Każde zawiesie uczestniczące w wypadku lub przeciążeniu powinno zostać sprawdzone i przetestowane przed ponownym użyciem.
Czy można naprawić uszkodzoną chustę oczną?
Tulejek i zakończeń nie należy naprawiać w terenie. Uszkodzone zawiesie jest zwykle wycofywane z eksploatacji, a jeśli wymagana jest wymiana ucha, powinno ono zostać wyprodukowane w kompetentnym warsztacie z prawidłową specyfikacją matrycy, tonażu i okuć.
Prawie każde pytanie dotyczące parametrów chusty prowadzi do tego samego punktu: zakończenie, a nie lina, decyduje o tym, co chusta może bezpiecznie unieść.
Chusty oczkowe znajdują się na końcu długiego łańcucha dostaw, a ostatnie kilka sekund tego łańcucha, po naciśnięciu okucia, decyduje, czy produkt zasługuje na swoją etykietę. Kontrolowany stop okuć, matryca dopasowana do złączki, prasa utrzymująca pełny nacisk przez cały skok, zwężający się koniec liny i udokumentowane obciążenie próbne nie są opcjonalnymi udoskonaleniami. Stanowią różnicę między chustą, która przejdzie test, a chustą, która przetrwa sezon.
Dla kupujących oznacza to zadawanie niewygodnych pytań na temat certyfikacji i identyfikowalności, zamiast porównywania cenników. Dla producentów i dostawców hurtowych budujących zawiesia na dużą skalę oznacza to traktowanie prasy, matryc i tulejek jako jednego dopasowanego systemu, ponieważ łańcuch indywidualnie akceptowalnych komponentów nie tworzy automatycznie akceptowalnego zakończenia. Od 1992 roku firma Xingtai produkuje hydrauliczne prasy do lin stalowych, maszyny do wyżarzania i zwężania, zwijarki i dopasowane tuleje, co jest praktycznym powodem, dla którego zmienne prasujące w tych zespołach są określane razem, a nie montowane kawałek po kawałku.
NASZE PRODUKTY
Polecane produkty
Wiadomości
-
-
Dwanaście milimetrów liny stalowej, gotowe zawiesie o długości 4,5 metra i błąd cięcia wynoszący 10 mm. Tak wygląda sekwencja, z którą spotyka się wiele sklepów z procami w poniedziałkowy porane...
READ MORE -
Wyobraźmy sobie warsztat, który właśnie wygrał kontrakt na produkcję 120 identycznych zawiesi linowych, każde o długości 3,75 m, z zaprasowaną aluminiową tuleją na jednym końcu. Operator ustawia...
READ MORE -
Głowica zwijająca to zespół obrotowy, w który wchodzi lina stalowa, wyżarzane końce drutu lub walcówka i formuje ją w ściśle kontrolowaną cewkę spiralną. Dla producentów produkujących zawiesia l...
READ MORE -
Przetwórca lin stalowych w Azji Południowo-Wschodniej odrzucił niedawno prawie 30 procent wyżarzonej partii, ponieważ zwoje sklejały się ze sobą, a zewnętrzne warstwy były tak porysowane, że nie...
READ MORE
Pozostań w kontakcie z Xingtai.

Jeśli potrzebujesz niestandardowego sprzętu hydraulicznego lub konsultacji technicznej, prosimy skontaktuj się z zespołem sprzedaży i inżynierii Xingtai.
Szybkie linki
Kategoria produktu
Skontaktuj się z nami
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Nr 3 Longgang Road, Gaogang Port Street, miasto Taizhou, Chiny.
Prawa autorskie © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Wszelkie prawa zastrzeżone. Producenci niestandardowych maszyn hydraulicznych Hurtownia lin stalowych Fabryka

