


Chusta na oczy może wyglądać idealnie, a mimo to stanowić obciążenie. Zawiesie z oczkami z liny stalowej o średnicy 16 mm, zaciśnięte przy użyciu dopasowanej matrycy przy pełnym obciążeniu, przy...
READ MORE
Przetwórca lin stalowych w Azji Południowo-Wschodniej odrzucił niedawno prawie 30 procent wyżarzonej partii, ponieważ zwoje sklejały się ze sobą, a zewnętrzne warstwy były tak porysowane, że nie dało się ich naprawić. Profil pieca był prawidłowy, atmosfera ochronna była stabilna, a czas cyklu odpowiadał specyfikacji materiału. Usterki nie wynikają z samej obróbki cieplnej. Pochodziły z nośników wyżarzania do zwijaczy drutu, które utrzymywały cewki podczas cyklu.
Wsporniki wyżarzania do zwijarek drutu nie są pasywnymi skrzynkami, które jedynie transportują zwoje do pieca. Kontrolują stopień kontaktu powierzchni drutu z konstrukcjami stalowymi, swobodę cyrkulacji atmosfery pieca pomiędzy warstwami, równomierne rozłożenie ciężaru stosu oraz stopień obciążenia mechanicznego krawędzi kręgów podczas załadunku i rozładunku. W przypadku wyżarzania wsadowego konstrukcja nośnika jest jedną z najbardziej bezpośrednich zmiennych, jakie zakład może zmienić, aby wyeliminować defekty związane z przywieraniem i zarysowaniami bez zmiany ustawień pieca.
W tym artykule wyjaśniono, czym są nośniki wyżarzania, dlaczego powodują lub usuwają najczęstsze wady wyżarzania wsadowego, jakie typy nośników i materiały są dostępne oraz jak wybierać, integrować i konserwować nośniki, aby działały niezmiennie przez lata. Łączy także decyzje dotyczące przewoźników z szerszą linią przetwarzania drutu, w tym urządzeniami do zwijania, nawijania i wyżarzania końcówek lin stalowych.
Od 1992 roku nasza firma produkuje urządzenia do obróbki lin stalowych, w tym maszyny do wyżarzania lin stalowych, zwijarki, prasy hydrauliczne i akcesoria do nich, dla klientów w kilkunastu krajach. Wskazówki zawarte w tym artykule odzwierciedlają wzorce pola, które zaobserwowaliśmy, gdy przetwórcy łączą swoje linie wyżarzania cewek z operacjami wyżarzania końcowego i wykańczania.
Nośniki wyżarzania do zwijarek drutu mają bezpośredni wpływ na to, czy partia wyżarzonego drutu wyjdzie czysta, czy też stanie się złomem; Wybór nośnika zasługuje na taką samą uwagę jak kalibracja pieca.
Nośniki wyżarzania do zwijarek drutu: definicja i rola w wyżarzaniu wsadowym
Nośnik wyżarzania to kosz, taca, rama lub uchwyt wielokrotnego użytku, który podtrzymuje zwoje drutu podczas wyżarzania wsadowego. Utrzymuje nienaruszoną geometrię cewki, oddziela sąsiednie warstwy, dzięki czemu powierzchnie drutu nie są ze sobą zespawane, umożliwia dotarcie atmosfery pieca i ciepła do każdego zakrętu oraz sprawia, że stos jest stabilny mechanicznie, dzięki czemu można go podnosić za pomocą dźwigu, popychacza lub maszyny ładującej bez przesuwania.
W typowej operacji wyżarzania okresowego drut jest nawijany na zwijarkę, opuszczany na nośnik i układany w stosy w postaci dwóch, trzech lub czterech nośników w piecu dzwonowym lub piecu skrzynkowym. Piec jest szczelnie zamykany, przepłukiwany azotem lub wodorem, podgrzewany do temperatury wyżarzania, utrzymywany przez wymagany czas wygrzewania, a następnie chłodzony w kontrolowany sposób. Na każdym etapie tego cyklu na drut wywierane są siły, z którymi musi sobie poradzić nośnik.
Głównym problemem jest bezpośredni kontakt pomiędzy warstwami cewki. W temperaturach wyżarzania czyste powierzchnie stalowe mogą wiązać się poprzez dyfuzję, zwłaszcza pod ciśnieniem ściskającym ułożonych w stos zwojów. Dobrze zaprojektowany nośnik zmniejsza powierzchnię styku, wprowadza elementy separacyjne, takie jak perforowane płyty lub siatka druciana, a także rozkłada ciężar własny stosu tak, aby żadna pojedyncza warstwa nie przenosiła nadmiernego lokalnego obciążenia.
Nośniki wpływają również na cyrkulację atmosfery. Na przykład podczas wyżarzania wodorowego gaz musi przepływać przez stos wężownic i usuwać zanieczyszczenia z powierzchni. Nośnik o małej otwartej powierzchni blokuje przepływ, wydłuża czas cyklu i powoduje lokalne zmiany w stanie tlenku. Nośnik z dużą perforacją, sztywną geometrią i starannie rozmieszczonymi podporami zapewnia atmosferze przewidywalną ścieżkę wokół i przez cewki.
Wreszcie nośnik jest narzędziem wielokrotnego użytku. Musi przetrwać setki cykli ogrzewania, chłodzenia i obsługi mechanicznej bez odkształceń. Wymóg ten wpływa na wybór metody konstrukcji i materiału, które zostaną omówione w dalszej części tego przewodnika.
Powiązane lektury
Traktuj nośnik wyżarzania jako termiczny i mechaniczny element pieca, a nie jako zwykły pojemnik do przechowywania.
Wady przyklejania się i zarysowania: dlaczego konstrukcja nośnika decyduje o jakości cewki
Klejenie to połączenie sąsiadujących powierzchni drutu w zlokalizowanych punktach styku. Zadrapania to mechaniczne ścieranie powierzchni drutu, gdy warstwy przesuwają się względem siebie podczas ogrzewania, chłodzenia lub obsługi pieca. Obie wady należą do najczęściej zgłaszanych problemów jakościowych podczas wyżarzania wsadowego drutu i pręta stalowego. Celem wielu przeprojektowań nośników wyżarzania jest właśnie zapobieganie tym dwóm defektom.
Dane omówione poniżej pochodzą z rejestrów usterek zebranych podczas kilku operacji wyżarzania wsadowego, podczas których przetwarzano drut ze stali średniowęglowej na nośnikach, które można układać w stosy. Chociaż każdy zakład ma swój własny stan pieca, jakość atmosfery i gatunek materiału, rozkład przyczyn defektów przebiega według niezwykle spójnych wzorców. W ponad 60 procentach zgłoszonych przypadków podstawową przyczyną był nośnik, a nie sterownik pieca. Pogrupowaliśmy raporty w pięć kategorii pochodzenia defektów, aby zespoły przetwarzające mogły zobaczyć, gdzie ulepszenia przewoźnika przynoszą największe korzyści. Poniższy wykres pokazuje, w jaki sposób przypisywano przyczyny defektów, zanim zakłady zoptymalizowały swoje nośniki do wyżarzania.
Atrybucja defektów w wyżarzaniu wsadowym zwojów drutu przed optymalizacją nośnika
Sklejanie się pomiędzy sąsiednimi warstwami cewek 42%
Zadrapania spowodowane szorstkimi lub zdeformowanymi wspornikami 26%
Odkształcenie cewki pod obciążeniem stosowym 14%
Odbarwienie powierzchni spowodowane zablokowaniem przepływu gazu 11%
Postępowanie z uszkodzeniami podczas przenoszenia zwijarki do pieca 7%
Cztery z pięciu kategorii usterek na wykresie są bezpośrednio powiązane z konstrukcją lub stanem nośnika. Największy udział w zgłoszonych defektach miało sklejanie się pomiędzy sąsiednimi warstwami zwojów; ma to miejsce, gdy nacisk i temperatura styku są wystarczająco wysokie, aby rozpocząć wiązanie dyfuzyjne. Nośniki o płaskich, ciągłych powierzchniach dają drutowi mniej punktów styku, ale większe obszary styku, co paradoksalnie zwiększa ryzyko sklejania, ponieważ każdy punkt styku przenosi duży lokalny nacisk. Perforowane nośniki z wąskimi żebrami nośnymi znacznie zmniejszają powierzchnię styku i wykazują najszybszą poprawę w zakresie odrzutów związanych z sklejaniem. Zarysowania stanowiły 26 procent, a w większości przypadków podstawową przyczyną była szorstka powierzchnia nośna, zadziory spawalnicze lub zdeformowany pręt nośny, który ocierał się o drut w miarę rozszerzania się i kurczenia stosu. Odkształcenie kręgów wynoszące 14 procent jest zwykle następstwem nadmiernego układania stosów lub stosowania nośników o nierównych powierzchniach poziomych. Odbarwienie na poziomie 11 procent jest zwykle spowodowane zablokowaniem przepływu gazu, co jest kolejnym czynnikiem związanym z nośnikiem, ponieważ otwarta powierzchnia nośnika określa, ile atmosfery dociera do środka cewki. Pozostałe 7 procent defektów wynika z uszkodzeń podczas przenoszenia pomiędzy zwijarką, nośnikiem i piecem, co ponownie jest problemem związanym z geometrią nośnika i kompatybilnością osprzętu. W praktyce oznacza to, że zakład mógłby zredukować całkowite defekty wyżarzania o ponad połowę, po prostu zastępując nośnik z pełną tacą odpowiednio wentylowanym koszem o niskim styku i o tej samej powierzchni. Poprawa nie ma charakteru spekulacyjnego; kilku procesorów, z którymi współpracujemy, zmieniło tylko nośnik i zachowało ten sam program pieca, a ich odrzuty zatykania spadły o rząd wielkości. Ważnym niuansem jest to, że konstrukcja nośnika musi odpowiadać szerokości zwoju, zewnętrznej średnicy zwoju i wysokości układania w stosy dla tej konkretnej linii; nośnik, który sprawdza się dobrze w przypadku cienkiego drutu, może być całkowicie nieodpowiedni w przypadku ciężkiego pręta. Dlatego też, gdy zakład zgłasza nagły wzrost liczby defektów spowodowanych zarysowaniami, w pierwszej kolejności należy sprawdzić powierzchnie nośne, a nie temperaturę pieca. Regularny pomiar płaskości nośnika i stanu krawędzi stykowych należy do tej samej procedury kontroli jakości, co kalibracja termopary pieca.
Ponieważ ponad 80 procent typowych defektów wyżarzania wsadowego wynika z geometrii nośnika, wentylacji lub stanu powierzchni, optymalizacja nośników jest najszybszą i tanią metodą poprawy niezawodności dostępną w przypadku wyżarzania zwojów drutu.
Typowe typy nośników wyżarzania dla zwojów drutu
Pięć podstawowych konstrukcji nośników pokrywa większość zastosowań wyżarzania wsadowego w przemyśle drutowym. Wybór między nimi zależy od rozmiaru cewki, masy, temperatury wyżarzania, wymagań atmosfery i sprzętu do obsługi już zainstalowanego w zakładzie. Poniższa tabela podsumowuje główne cechy każdego projektu.
| Typ przewoźnika | Budowa | Wentylacja | Ładowność | Najlepiej nadaje się do |
|---|---|---|---|---|
| Nośnik blachy perforowanej | Płyta płaska z otworami okrągłymi lub szczelinowymi, krawędziami spawanymi, żebrami usztywniającymi | 30-40% otwartej powierzchni | Średnie do wysokiego | Wyżarzanie cewek ogólnego przeznaczenia przy umiarkowanych wysokościach układania |
| Kosz z siatki drucianej spawanej | Siatkowa podłoga i boki, spawana rama druciana, opcjonalne uchwyty do podnoszenia | 50-60% otwartej przestrzeni | Niski do średniego | Drut cienki, wyżarzanie jasne, gdy dostęp do atmosfery ma kluczowe znaczenie |
| Odlewany nośnik ramy z możliwością układania w stosy | Ruszt żeliwny lub żaroodporny ze staliwa ze zintegrowanymi słupkami do układania w stosy | 40-50% otwartej przestrzeni | Wysoka | Cewki z ciężkimi prętami, długa żywotność, cykle wysokotemperaturowe |
| Segmentowy, rozszerzalny nośnik | Regulowane segmenty blokujące się wokół wewnętrznej średnicy cewki | Zależy od rozstawu segmentów | Średni | Wiele rozmiarów cewek w jednym urządzeniu |
| Niestandardowy nośnik mocowania | Wykonane w celu uzyskania średnicy wewnętrznej i zewnętrznej cewki oraz wymiarów pieca | Niestandardowe | Niestandardowe | Specjalne geometrie cewek i zautomatyzowane systemy ładowania |
Najpopularniejsze są perforowane nośniki płyt stalowych, ponieważ łączą niski koszt produkcji z dobrą wytrzymałością konstrukcyjną. Otwarty obszar uzyskuje się za pomocą okrągłych lub szczelinowych otworów, zwykle rozmieszczonych w takich odstępach, że płyta zachowuje wystarczającą sztywność, aby zapobiec uginaniu się pomiędzy podporami. Nośniki te stanowią rozsądny punkt wyjścia dla drutów o średnicy powyżej 3 mm, gdzie waga cewki jest znacząca.
Kosze z siatki drucianej zapewniają najwyższą wentylację i najmniejszą powierzchnię styku, co czyni je doskonałymi do wyżarzania jasnego i cienkich drutów, które łatwo ulegają zarysowaniu. Ich główną słabością jest ograniczona nośność: podłogi siatkowe mogą wybrzuszać się pod ciężkimi stosami, dlatego zwykle buduje się je z ramą obwodową i centralnym pierścieniem nośnym. Wymagają również częstszych przeglądów, ponieważ poszczególne przecięcia przewodów mogą się poluzować po wielu cyklach termicznych.
Odlewane ramy nośne z możliwością układania w stosy są opcją do ciężkich zastosowań. Odlewana konstrukcja lepiej utrzymuje swój kształt w wysokiej temperaturze niż konstrukcje spawane, a wzór siatki zapewnia stałe wsparcie i wentylację. Kosztują początkowo więcej, ale w zakładach o dużym tonażu dłuższa żywotność zwykle obniża koszt cyklu wyżarzania.
Przewoźnicy segmentowani i niestandardowi służą węższym celom. Segmentowe nośniki są wygodne w zakładach przetwarzających szeroki zakres średnic kręgów, ponieważ można regulować tę samą podstawę, zamiast kupować oddzielny nośnik dla każdego rozmiaru. Niestandardowe osprzęt jest uzasadniony, gdy piec do wyżarzania ma nietypowe wymiary lub gdy zautomatyzowana maszyna załadowcza wymaga precyzyjnej geometrii nośnika.
| Scenariusze zastosowań
| Nacisk na wybór
|
Właściwy typ nośnika zależy od najcięższej produkowanej cewki, najgorętszego cyklu i układu atmosfery; nie ma uniwersalnego nośnika, który sprawdzi się w każdych warunkach.
Materiały nośne do wyżarzania: właściwości, temperatury i ekonomika
Wybór materiału określa, jak długo nośnik zachowuje swój kształt, ile kamienia spada na drut i ile kosztuje nośnik w cyklu wyżarzania. Poniższa tabela porównuje pięć rodzin materiałów najczęściej używanych przez producentów i dostawców nośników.
| Materiał | Maksymalna ciągła temperatura | Zachowanie utleniające | Koszt względny | Oczekiwany okres użytkowania |
|---|---|---|---|---|
| Stal węglowa (Q235 / A36) | 550-600°C | Skaluje się szybko powyżej 550°C | Niski | 2-4 lata pracy w niskich temperaturach |
| Niski-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Umiarkowane łuszczenie się, tworzy ochronną warstwę tlenkową | Średni | 4-6 lat |
| Stal nierdzewna 304 | 800-850°C | Dobra odporność na utlenianie, koszt umiarkowany | Średni-high | 6-8 lat |
| Stal nierdzewna 310S/309 | 1000-1050°C | Doskonała odporność na utlenianie w wysokiej temperaturze | Wysoka | 8-12 lat |
| Odlew ze stali żaroodpornej (na bazie Ni-Cr) | 900-1000°C | Doskonała, odlewana konstrukcja odporna na pełzanie | Wysoka | 8-12 lat |
Stal węglowa jest atrakcyjna, gdy cykl wyżarzania utrzymuje się poniżej 600°C. W tych warunkach zapewnia odpowiednią wytrzymałość i sztywność przy niskiej cenie zakupu. Problem zaczyna się, gdy rośliny podwyższają temperaturę cyklu lub wydłużają czas wygrzewania, ponieważ szybki osad usuwa przekrój poprzeczny materiału, a zgorzelina odpada na drucie, powodując ślady na powierzchni widoczne po ciągnieniu.
Powszechnym ulepszeniem są niskostopowe stale żaroodporne. Kosztują około 30 do 40 procent więcej niż zwykła stal węglowa, ale wytrzymują mniej więcej dwa razy dłużej w tym samym serwisie, co zwykle czyni je tańszymi w przeliczeniu na koszt cyklu. Stanowią one zalecane minimum dla wyżarzania wsadowego powyżej 650°C.
Nośniki ze stali nierdzewnej, zwłaszcza gatunków 304 i 310S, są preferowane, gdy duże pakiety cienkiego drutu są wielokrotnie wyżarzane, a jakość powierzchni jest najwyższym priorytetem. Stal nierdzewna nie tworzy takiej samej luźnej zgorzeliny jak stal węglowa, więc ryzyko osadzenia się cząstek kamienia w drucie jest znacznie niższe. Wyższy koszt materiału jest uzasadniony niższym poziomem złomu na liniach wyżarzania jasnego.
Odlewane nośniki żaroodporne to doskonałe rozwiązanie do operacji wymagających ciągłych cykli w wysokiej temperaturze, takich jak wyżarzanie drutu ze stali nierdzewnej lub drutu sprężyny zaworowej. Ich odlewana konstrukcja jest odporna na pełzanie lepiej niż blachy spawane, a konstrukcja siatki minimalizuje punkty styku. W zakładach pracujących na dwie lub trzy zmiany zwykle stwierdza się, że odlane nośniki zwracają wyższą inwestycję początkową w ciągu osiemnastu miesięcy.
Niektórzy producenci oferują również nośniki z aluminiowanej stali węglowej. Powłoka aluminiowa zapewnia umiarkowaną ochronę przed utlenianiem w temperaturze około 600 do 650°C przy niższym koszcie niż stal nierdzewna. Powłoka ulega stopniowej degradacji, dlatego aluminiowe nośniki najlepiej traktować jako jednorazową opcję dla lekko obciążonych cewek.
Porównaj materiały nośne pod kątem kosztu cyklu wyżarzania, a nie samej ceny zakupu; droższy nośnik żaroodporny często zwraca się dłuższą żywotnością i mniejszą ilością wad powierzchniowych.
Jak wybrać nośniki wyżarzania do zwijaczy drutu
Wybór rozpoczyna się od danych procesowych, a nie od katalogu produktów. Przed skontaktowaniem się z producentem lub dostawcą zbierz poniższe parametry pracy swojej linii.
- Średnica zewnętrzna cewki, średnica wewnętrzna i wysokość po nawinięciu na zwijarkę
- Masa zwoju i maksymalna masa całkowita w pełni załadowanego stosu
- Temperatura wyżarzania, czas wygrzewania i skład atmosfery pieca
- Wymiary wewnętrzne pieca i sposób załadunku (dźwig, pchacz lub zautomatyzowany wózek)
- Wymagana równomierność ogrzewania i dopuszczalne odchylenie temperatury wewnątrz komina
- Urządzenia przeładunkowe i droga przenoszenia ze zwijarki przez nośnik do pieca
- Liczba zmian produkcyjnych i docelowy okres użytkowania przewoźnika
- Budżet początkowego zakupu w porównaniu z długoterminowym kosztem cyklu wyżarzania
Po zdefiniowaniu tych parametrów należy dokonać wyboru w uporządkowany sposób.
- Zdefiniuj najgorszy przypadek stosu zwojów: najcięższy zwój, najwyższy układ ułożenia i najgorętszy cykl, jaki musi przetrwać nośnik.
- Oblicz ciśnienie kontaktowe w dolnej warstwie wężownicy, dzieląc ciężar stosu przez całkowitą powierzchnię styku podpory.
- Wybierz typ nośnika, który ogranicza powierzchnię styku, zachowując jednocześnie stabilność krawędzi cewki i zapobiegając teleskopowaniu.
- Sprawdź, czy otwarta powierzchnia nośnika odpowiada systemowi atmosfery pieca i wymaganemu natężeniu przepływu gazu.
- Porównaj gatunki materiałów z temperaturą cyklu i atmosferą i wybierz gatunek o najniższym koszcie na cykl.
- Potwierdź zgodność obsługi z istniejącymi hakami, widłami lub maszynami ładującymi.
- Ustal z dostawcą harmonogram kontroli i strategię dotyczącą części zamiennych przed przetworzeniem pierwszej partii.
Kupując nośniki do wyżarzania bezpośrednio od producenta, sprawdź, czy dostawca produkuje nośniki z certyfikowanego zapasu stali, czy może dostarczyć atesty materiałowe i czy oferuje zapasowe ruszty, pręty nośne i słupki do późniejszej wymiany. Wielu nabywców woli zaopatrywać się w nośniki od jednego producenta, który dostarcza również sprzęt do zwijania i wyżarzania, ponieważ tolerancje wymiarowe i zalecenia dotyczące materiałów pozostają spójne w całej linii technologicznej. W przypadku zakupów hurtowych umowa hurtowa z renomowanym producentem może znacznie obniżyć koszt jednostkowy. Pamiętaj, że nośnik jest narzędziem eksploatacyjnym o skończonej żywotności; ocenić cenę zakupu jako koszt cyklu wyżarzania, a nie jako jednorazowy wydatek inwestycyjny.
Zdyscyplinowany proces selekcji oparty na najcięższej cewce i najgorętszym cyklu zawsze będzie lepszy od zakupu najtańszego nośnika katalogowego; nośnik musi być zaprojektowany dla rzeczywistych warunków panujących w piecu.
Integracja nośników wyżarzania ze sprzętem do zwijania drutu i wyżarzania
Na nowoczesnej linii do obróbki drutu nośnik nie jest samodzielny. Cewka schodzi ze zwijacza drutu, jest przenoszona na nośnik, a następnie przechodzi przez piec do wyżarzania. Zwijarka określa wymiary cewki, napięcie uzwojenia i stan powierzchni drutu podczas układania go na nośniku. Jeśli zwijarka produkuje luźne lub teleskopowe zwoje, przewoźnik nie może tego skorygować; jeśli nośnik ma ostre krawędzie, nawet idealnie nawinięta cewka zostanie zarysowana.
Najważniejszym punktem integracji jest dopasowanie wymiarowe wewnętrznej średnicy cewki do średnicy wspornika nośnika. Cewka o średnicy wewnętrznej 500 mm powinna być osadzona na podporze, która utrzymuje ją w otworze wewnętrznym, nie dociskając do zewnętrznych owinięć. Nośnik powinien być zaprojektowany w taki sposób, aby wężownica była podparta co najmniej na dwóch pierścieniach, umożliwiając przepływ atmosfery przez otwór podczas całego cyklu.
Na końcu etapu wyżarzania przetwórcy lin stalowych często wykonują dodatkowe operacje obróbki końcowej, takie jak cięcie, stapianie i zwężanie. W naszym asortymencie maszyna do wyżarzania i zwężania lin stalowych RDQ1011 łączy etapy wyżarzania i formowania końcówek w jedną operację, tworząc zwarty, stożkowy koniec, który się nie rozplata.
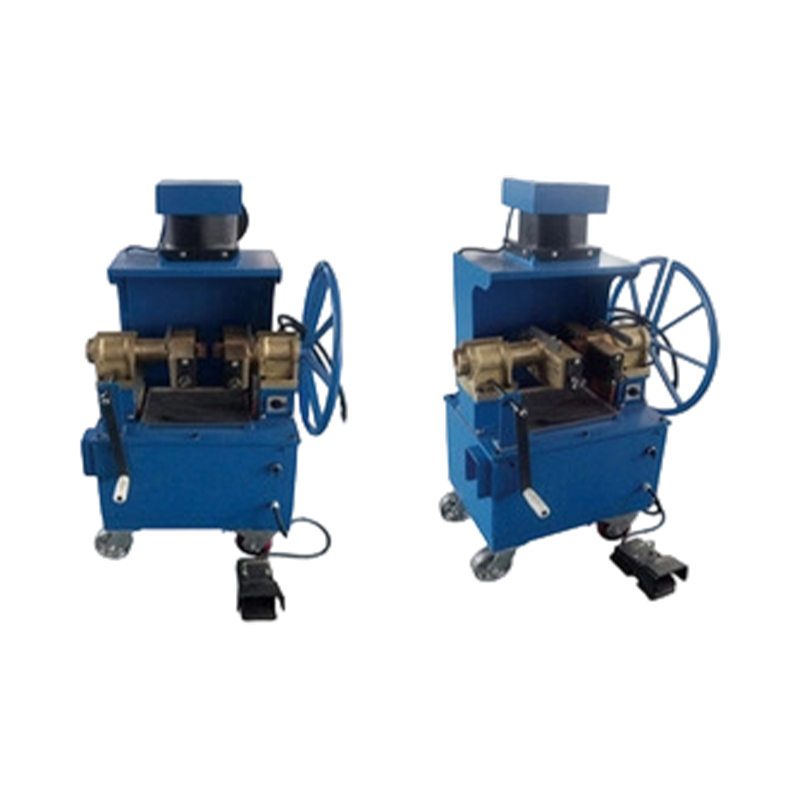 Maszyna do wyżarzania i zwężania lin stalowych RDQ-1011 Maszyna ta łączy wyżarzanie i formowanie końcówek w jednym etapie, tworząc zwarte, nierozplatające się stożkowe końcówki. Pasuje do lin windowych, kopalnianych i dźwigowych, zapewnia łatwą obsługę i niskie zużycie energii. Zobacz produkt →
Po stronie zwijania nawijarka liny stalowej XT1600 zapewnia kontrolowane nawijanie liny stalowej na szpule lub kręgi z regulowanym naciągiem, dzięki czemu szpula opuszcza zwijacz w czystym, stabilnym kształcie i może zostać przeniesiona na nośnik bez uszkodzenia krawędzi.
 Maszyna do nawijania lin stalowych XT-1600 Zaprojektowana do kontrolowanego nawijania liny stalowej na szpule z regulowanym naciągiem, maszyna ta zapewnia czyste, stabilne zwoje i bezpieczny transfer. Charakteryzuje się wysokim momentem obrotowym, płynną regulacją prędkości i precyzyjnym pomiarem długości. Zobacz produkt →
Gdy program produkcyjny obejmuje oddzielne wyżarzanie określonych końcówek liny stalowej bez ponownego nagrzewania całego zwoju, maszyna do wyżarzania lin stalowych RDQ1010 zapewnia operatorowi dedykowane stanowisko do tego zadania, co zmniejsza zużycie energii w piecu i skraca łańcuch technologiczny.
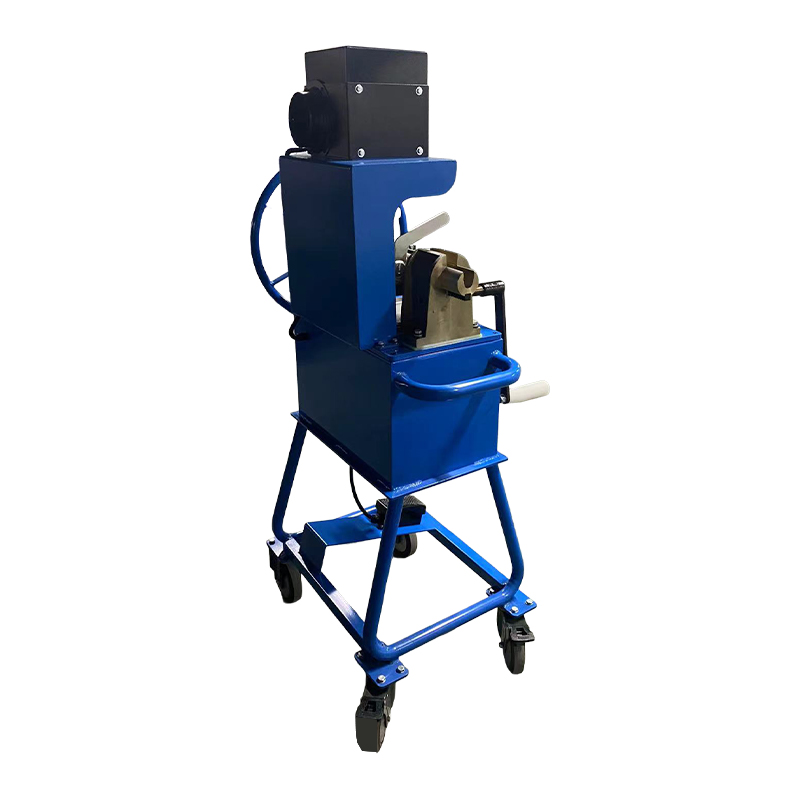 Maszyna do wyżarzania lin stalowych RDQ-1010 To dedykowane stanowisko do wyżarzania przetwarza określone końcówki lin stalowych bez ponownego nagrzewania całego zwoju, co zmniejsza zużycie energii w piecu i skraca łańcuch procesowy. Obsługuje liny o wielu wymiarach bez wymiany części. Zobacz produkt →
Dostosowując wybór nośnika do wydajności zwijarki i sprzętu wykańczającego, procesor tworzy ciągły przepływ materiału: stabilne cewki, bezpieczny transfer, równomierne wyżarzanie i stałą geometrię końca. Przepływ ten poprawia nie tylko jakość, ale także wydajność pracy, ponieważ operatorzy spędzają mniej czasu na naprawie uszkodzeń krawędzi i ponownym ustawianiu cewek.
Powiązane lektury
Nośnik jest ogniwem łączącym zwijarkę z piecem; dopasowanie wymiarów i wzoru podparcia do obu elementów wyposażenia eliminuje całe rodziny problemów związanych z obsługą i jakością.
Konserwacja i żywotność nośników wyżarzania
Dobrze zbudowany nośnik wyżarzania może służyć latami, ale tylko pod warunkiem, że zakład będzie go sprawdzał zgodnie z ustalonym harmonogramem i naprawił drobne uszkodzenia, zanim staną się problemem jakościowym. Na zaniedbanych nośnikach powstają ostre zadziory, obwisłe płyty nośne i duże osady, które bezpośrednio powodują zarysowania i przebarwienia.
Najważniejszą czynnością konserwacyjną jest regularna kontrola wszystkich powierzchni stykających się z drutem. Zadziory i odpryski spawalnicze należy natychmiast zeszlifować na płasko. Zniekształcone pręty nośne należy wyprostować lub wymienić przed kolejnym obciążeniem, ponieważ odkształcony pręt zmienia rozkład ciśnienia w stosie wężownic i zwiększa ryzyko sklejania.
| Częstotliwość | Przedmiot kontroli | Kryteria akceptacji |
|---|---|---|
| Po każdym cyklu | Powierzchnie stykowe cewek pod kątem odkładania się kamienia i zadziorów | Brak występów większych niż 0,5 mm |
| Miesięcznie | Płaskość w całej płaszczyźnie podparcia | Odchylenie mniejsze niż 5 mm na szerokości nośnika |
| Kwartalnie | Stan spoin i widoczne pęknięcia | Brak widocznych pęknięć dłuższych niż 10 mm |
| Przed kampaniami piecowymi | Materiał thickness at high-stress points | Pozostała grubość co najmniej 70 procent oryginału |
Metody czyszczenia zależą od materiału. Nośniki ze stali węglowej można czyścić szczotką drucianą lub śrutowaniem podczas planowych przestojów pieca. Nośniki żaroodporne ze stali nierdzewnej i odlewu najlepiej czyścić poprzez delikatne piaskowanie lub trawienie chemiczne, aby uniknąć uszkodzenia ochronnej warstwy tlenku. Unikaj gaszenia gorącego nośnika wodą; szok termiczny zniekształci ramę i skróci jej żywotność.
Prace naprawcze należy wykonywać przy użyciu materiału wypełniającego odpowiadającego metalowi nośnemu. Użycie zwykłego drutu spawalniczego ze stali miękkiej na odpornym na ciepło nośniku tworzy strefy niskostopowe, które szybko się utleniają i stają się pierwszymi punktami awarii. Niezawodny producent może dostarczyć odpowiedni pręt naprawczy, a także może ponownie obrobić powierzchnię nośną, gdy nagromadzone prace naprawcze spowodowały nierówność nośnika.
Wymiana jest konieczna, jeśli wystąpi którykolwiek z poniższych warunków: przerzedzenie materiału poniżej 70 procent pierwotnej grubości, powtarzające się pęknięcia w spoinach nośnych, trwałe odkształcenie większe niż 5 mm w poprzek płaszczyzny nośnej lub utrata otwartej przestrzeni na skutek nagromadzenia się kamienia, którego nie można usunąć poprzez czyszczenie. Eksploatacja zużytego nośnika powyżej tych limitów naraża cały stos cewek na ryzyko.
Konserwacja przewoźnika to kontrola jakości, a nie sprzątanie; 30-minutowa kontrola przed każdym załadunkiem zapobiega przyklejaniu się i zarysowaniu odrzutów, które niszczą całą partię.
Często zadawane pytania: Nośniki wyżarzania do zwijaczy drutu
Do czego służy nośnik wyżarzania do zwijaczy drutu?Podtrzymuje i oddziela zwoje drutu podczas wyżarzania wsadowego, zapobiega sklejaniu się i zarysowaniu, umożliwia cyrkulację atmosfery pieca wokół i przez stos cewek oraz stabilizuje stos w celu bezpiecznego podnoszenia i ładowania pieca. |
Dlaczego zwoje drutu sklejają się podczas wyżarzania?W temperaturze wyżarzania czyste powierzchnie stalowe mające bezpośredni kontakt mogą wiązać się poprzez dyfuzję. Nacisk ściskający wytwarzany przez ułożone w stos cewki zwiększa stopień styku, dlatego głównym środkiem zaradczym jest zmniejszenie powierzchni styku poprzez konstrukcję nośnika. |
Z jakiego materiału powinny być wykonane nośniki wyżarzania?W przypadku cykli poniżej 600°C ekonomiczna jest stal węglowa. W przypadku wyższych temperatur preferuje się niskostopową stal żaroodporną, stal nierdzewną 304 lub 310S lub odlewane stopy żaroodporne. Wybór zależy od szczytowej temperatury cyklu, atmosfery i docelowej żywotności. |
Ile cewek można ułożyć na jednym nośniku wyżarzania?Zależy to od konstrukcji nośnika, ciężaru cewki i wysokości pieca. Ogólną zasadą jest utrzymywanie obciążenia dolnej warstwy poniżej granicy pełzania zarówno drutu, jak i materiału nośnego; cztery do sześciu cewek jest typowe dla średnich rozmiarów drutu. |
Jak długo wytrzymuje nośnik wyżarzania?Produkowane nośniki ze stali węglowej zwykle wytrzymują od dwóch do czterech lat w pracy w niskich temperaturach, podczas gdy nośniki z odlewu żaroodpornego mogą wytrzymać od ośmiu do dwunastu lat. Praktyka czyszczenia i pielęgnacja są równie ważne jak klasa materiału. |
Czy w istniejącym piecu można zastosować nośniki od innego dostawcy?Tak, pod warunkiem, że powierzchnia, wysokość składowania, otwarta powierzchnia i gatunek materiału odpowiadają piecowi i procesowi. Renomowany producent zwykle pyta o rysunek pieca i parametry cewki przed wyprodukowaniem nośników. |
Czy nośniki wyżarzania wpływają na czas cyklu?Znacznie. Nośnik o ograniczonej otwartej powierzchni spowalnia wymianę atmosfery i przenoszenie ciepła, co może wydłużyć czas cyklu o 10 do 20 procent. Zoptymalizowane nośniki zmniejszają odchylenia temperatury wewnątrz stosu cewek i mogą skrócić cykl bez ryzyka dla jakości produktu. |
Większości problemów związanych z nośnikami można zapobiec, stosując właściwy typ, materiał, procedurę kontroli i dostawcę, który rozumie całą linię przetwarzania drutu.
Końcowe przemyślenia na temat nośników wyżarzania do zwijaczy drutu
Nośniki wyżarzania są cichymi końmi pociągowymi w zakładzie obróbki drutu. Widzą każdy cykl, pochłaniają każdą zmianę temperatury i dźwigają cały ciężar stosu cewek, a mimo to często są ostatnim elementem poddawanym przeglądowi, gdy wzrasta liczba defektów. Dowody z terenu są spójne: geometria nośnika, materiał i stan stanowią różnicę między stabilnym procesem wyżarzania a procesem, w wyniku którego powstają sporadyczne złomy.
Wybierając nośnik, zacznij od własnych danych procesu, w tym najcięższej cewki, najgorętszego cyklu, rodzaju atmosfery i trasy transportu od zwijarki do pieca. Dopasuj typ nośnika i materiał do tych numerów, kupuj od producenta, który może certyfikować materiał, i sprawdzaj nośniki według ustalonego harmonogramu. Koszt dobrze zaprojektowanego nośnika to niewielki ułamek wartości cewek, które chroni.
Jeśli prowadzisz linię do przetwarzania lin stalowych i potrzebujesz sprzętu do ukończenia łańcucha, w tym zwijania, nawijania, wyżarzania, zwężania i prasowania, nasza firma dostarcza maszyny zaprojektowane do współpracy z tą samą logiką produkcji opisaną w tym artykule. Możesz przejrzeć asortyment produktów na tej stronie internetowej lub skontaktować się z naszym zespołem inżynierów, podając parametry wężownicy i rysunki pieca.
Odpowiednio dobrany nośnik do wyżarzania w połączeniu z zdyscyplinowaną konserwacją może zredukować wady związane z przywieraniem i zarysowaniami o ponad połowę i jest zazwyczaj najbardziej opłacalnym ulepszeniem niezawodności dostępnym dla wyżarzaczy zwojów drutu.
NASZE PRODUKTY
Polecane produkty
Wiadomości
-
-
Dwanaście milimetrów liny stalowej, gotowe zawiesie o długości 4,5 metra i błąd cięcia wynoszący 10 mm. Tak wygląda sekwencja, z którą spotyka się wiele sklepów z procami w poniedziałkowy porane...
READ MORE -
Wyobraźmy sobie warsztat, który właśnie wygrał kontrakt na produkcję 120 identycznych zawiesi linowych, każde o długości 3,75 m, z zaprasowaną aluminiową tuleją na jednym końcu. Operator ustawia...
READ MORE -
Głowica zwijająca to zespół obrotowy, w który wchodzi lina stalowa, wyżarzane końce drutu lub walcówka i formuje ją w ściśle kontrolowaną cewkę spiralną. Dla producentów produkujących zawiesia l...
READ MORE -
Przetwórca lin stalowych w Azji Południowo-Wschodniej odrzucił niedawno prawie 30 procent wyżarzonej partii, ponieważ zwoje sklejały się ze sobą, a zewnętrzne warstwy były tak porysowane, że nie...
READ MORE
Pozostań w kontakcie z Xingtai.

Jeśli potrzebujesz niestandardowego sprzętu hydraulicznego lub konsultacji technicznej, prosimy skontaktuj się z zespołem sprzedaży i inżynierii Xingtai.
Szybkie linki
Kategoria produktu
Skontaktuj się z nami
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Nr 3 Longgang Road, Gaogang Port Street, miasto Taizhou, Chiny.
Prawa autorskie © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Wszelkie prawa zastrzeżone. Producenci niestandardowych maszyn hydraulicznych Hurtownia lin stalowych Fabryka

