


Chusta na oczy może wyglądać idealnie, a mimo to stanowić obciążenie. Zawiesie z oczkami z liny stalowej o średnicy 16 mm, zaciśnięte przy użyciu dopasowanej matrycy przy pełnym obciążeniu, przy...
READ MORE
Wyobraźmy sobie warsztat, który właśnie wygrał kontrakt na produkcję 120 identycznych zawiesi linowych, każde o długości 3,75 m, z zaprasowaną aluminiową tuleją na jednym końcu. Operator ustawia tarczę do cięcia i ręcznie mierzy pierwszą linę. Druga część jest o kilka milimetrów dłuższa. Trzeci znowu jest krótszy. Do czasu zakończenia biegu dziesięć zawiesi wypada poza dopuszczalną tolerancją długości. Niektóre muszą zostać złomowane, a opóźnienie opóźnia dostawę. To jest dokładnie ten problem, który rozwiązuje dobrze zaprojektowany proces cięcia na długość.
Cięcie na wymiar w obróbce lin stalowych oznacza przycięcie liny na precyzyjną, powtarzalną długość i przygotowanie jej końcówek do zamierzonego zakończenia. To nie jest pojedyncze działanie; jest to kontrolowana sekwencja obejmująca pomiar, cięcie, obróbkę końcową i w wielu przypadkach kształtowanie. W przypadku producentów, dostawców i hurtowników zawiesi różnica między profesjonalną linią do cięcia na wymiar a przypadkowym stołem do cięcia często ujawnia się w dokumentach bezpieczeństwa, wskaźnikach złomowania i skargach klientów.
Kluczowy punkt: Powtarzalna operacja cięcia na długość jest podstawą każdego bezpiecznego i wydajnego zawiesia linowego.
Co oznacza „przycięcie na długość” w obróbce lin stalowych?
Cięcie na długość to termin produkcyjny używany, gdy lina stalowa jest cięta ze zwoju masowego do określonego wymiaru, zwykle z określoną tolerancją. W odróżnieniu od zwykłego cięcia, cięcie na wymiar musi skutkować powstaniem identycznych elementów, które można zamontować za pomocą końcówek, takich jak tuleje, naparstki lub oczka, bez dalszej regulacji. Produktem końcowym może być zawiesie jednocięgnowe, lina pomostowa, lina odciągowa lub zespół mocujący.
Typowe wymagania dotyczące tolerancji pochodzą z rysunków technicznych lub specyfikacji zamówień. W przypadku wielu zastosowań zawiesi typowa jest tolerancja ±1% długości cięcia. W przypadku krótszych długości często stosuje się tolerancję bezwzględną ± 5 mm. Zastosowania offshore i lotnicze mogą wymagać jeszcze ściślejszej kontroli. Maszyna do cięcia, metoda pomiaru i umiejętności operatora mają wpływ na to, czy te wartości zostaną spełnione.
Ponieważ lina stalowa jest produktem skręconym, proces cięcia również wpływa na stan liny. Jeśli koniec pozostanie szorstki lub postrzępiony, nie będzie w stanie prawidłowo przyjąć zaprasowanej tulei. Dlatego też profesjonalne docięcie na długość wiąże się z wyżarzeniem, zwężeniem, podgrzaniem lub wtopieniem końcówek przed zamontowaniem mufy lub tulejki.
Kluczowy punkt: Przycięcie na długość to nie tylko operacja cięcia; tworzy podstawę wymiarową dla całego zespołu liny stalowej.
Dlaczego dokładne cięcie na długość ma kluczowe znaczenie dla bezpieczeństwa i kosztów
Dokładność długości ma bezpośredni wpływ na kąt obciążenia zawiesia. Zawieszka, która jest o 10 mm za długa lub za krótka na jedną nogę, powoduje nierówny rozkład obciążenia. W przypadku chusty dwuramiennej może to zwiększyć napięcie jednej nogi powyżej jej znamionowej nośności. To nie jest problem kosmetyczny; jest to kwestia bezpieczeństwa podnoszenia.
W produkcji niedokładne długości powodują kosztowne poprawki. Jeśli lina zostanie przecięta zbyt długo, jej przycięcie po zaprasowaniu może okazać się niemożliwe bez uszkodzenia okucia. Jeśli jest za krótki, cały element staje się złomem. W skali roku straty te mogą być znaczne dla dostawcy OEM lub hurtownika zarządzającego wieloma zamówieniami partiami.
Powtarzające się długości również poprawiają produktywność. Kiedy każdy wycięty element dociera do stacji kształtowania o tych samych wymiarach, operator może raz ustawić prasę i szybko przetworzyć wszystkie elementy. Jest to szczególnie ważne w przypadku produkcji wielkoseryjnej.
Wreszcie, kontrolowane systemy jakości często wymagają identyfikowalności. Dobrze działająca linia do cięcia na wymiar rejestruje długości nominalne, zmierzone długości i numery partii, potwierdzając zgodność z normami takimi jak ASME B30.9 lub EN 13414.
Konkluzja: Dokładne przycięcie na długość zapobiega przedwczesnemu uszkodzeniu pasma, zmniejsza ilość odpadów i umożliwia powtarzalny montaż.
Proces cięcia lin stalowych krok po kroku
Niezawodne cięcie na długość przebiega zgodnie z sekwencją, która chroni linę i wspiera późniejsze zakończenia. Dokładna kolejność może się różnić, ale podstawowe kroki pozostają takie same.
- Pomiar i karmienie: Lina stalowa jest przeciągana ze szpuli lub szpuli przez koło pomiarowe lub czujnik laserowy. Licznik rejestruje długość i zatrzymuje posuw przy wartości docelowej. Eliminuje to potrzebę ręcznego oznaczania każdej liny.
- Przecięcie liny: W zespole tnącym można zastosować piłę, tarczę ścierną lub ostrze hydrauliczne. Specjalna maszyna do cięcia i stożkowania łączy cięcie z operacją stożkowania. Cięcie mechaniczne jest preferowane w celu uzyskania czystych końcówek bez nadmiernych uszkodzeń cieplnych.
- Wyżarzanie lub zwężanie końcówek: Po przycięciu końcowe pasma muszą być stopione lub zwężone, aby nie rozplątały się przy wciśnięciu złączki. Maszyna do cięcia i zwężania liny stalowej, taka jak RDQ1012, lokalnie podgrzewa koniec i tworzy gładką końcówkę w kształcie stożka. Czynność ta jest niezbędna przed przeciągnięciem liny przez tuleję lub włożeniem jej do gniazda.
- Zaginanie końcówki: Gotowy koniec liny umieszcza się w aluminiowej lub stalowej tulei, a prasa hydrauliczna wywiera duży nacisk promieniowy. Prasa wciska rękaw w sploty liny, tworząc mocne połączenie mechaniczne. Siła kształtowania musi być dostosowana do tulei, średnicy liny i konstrukcji.
- Kontrola końcowa: Zaciśnięta tuleja jest sprawdzana za pomocą miernika typu „go/no go”. Całkowita długość jest sprawdzana przy lekkim naprężeniu liny. Każdy element niezgodny ze specyfikacją jest odrzucany przed pakowaniem.
 RDQ-1012 Maszyna do cięcia i zwężania lin stalowych do precyzyjnego przygotowania końcówek Maszyna ta topi końce liny w schludne stożkowe lub spiralne kształty, dzięki czemu przejście do kształtowania jest płynniejsze. Pasuje do lin windowych, górniczych i dźwigowych w ustalonym zakresie średnic, bez konieczności wymiany części. Zobacz produkt →
Etap cięcia i zwężania to moment, w którym wiele warsztatów zawodzi. Prosta szlifierka kątowa pozostawia szorstki koniec, który trudno jest wprowadzić do tulei. Używając maszyny przeznaczonej do cięcia i zwężania, możesz sprawić, że następny etap kształtowania będzie znacznie bardziej spójny.
Kluczowe dania na wynos: Kolejność działań ma znaczenie. Jeśli pominiesz przygotowanie końcówek, prasa kształtująca nie będzie w stanie wytworzyć niezawodnego zakończenia.
Wybór odpowiedniego sprzętu do cięcia na wymiar
Aby zbudować niezawodną linię do cięcia na wymiar, należy myśleć nie tylko o narzędziu tnącym. Kluczowymi komponentami są system rozwijania lub zwijania, urządzenie pomiarowe, maszyna do cięcia i zwężania oraz hydrauliczna prasa kształtująca. Jeśli kupisz je osobno, musisz upewnić się, że współpracują. Jeśli kupisz od jednego producenta, kompatybilność jest już rozwiązana.
Poniższa tabela zawiera szybkie porównanie głównych typów maszyn stosowanych w warsztatach cięcia lin stalowych.
| Typ maszyny | Główna funkcja | Typowe wyjście |
|---|---|---|
| Maszyna do cięcia i zwężania | Przecina linę i łączy jej końcówkę | Czysty, zwężający się koniec liny gotowy do zakucia |
| Maszyna do wyżarzania i stożkowania | Wyżarzania kończą się i tworzą stożek | Odprężona, stożkowa końcówka do połączeń o dużej wytrzymałości |
| Prasa hydrauliczna do kształtowania | Dociska rękawy i tulejki do liny | Zakończone zakończenie z kontrolowaną kompresją |
| Sprzęt pomiarowy i wypłatowy | Podaje i mierzy linę ze zwoju | Stała długość cięcia przy minimalnym udziale operatora |
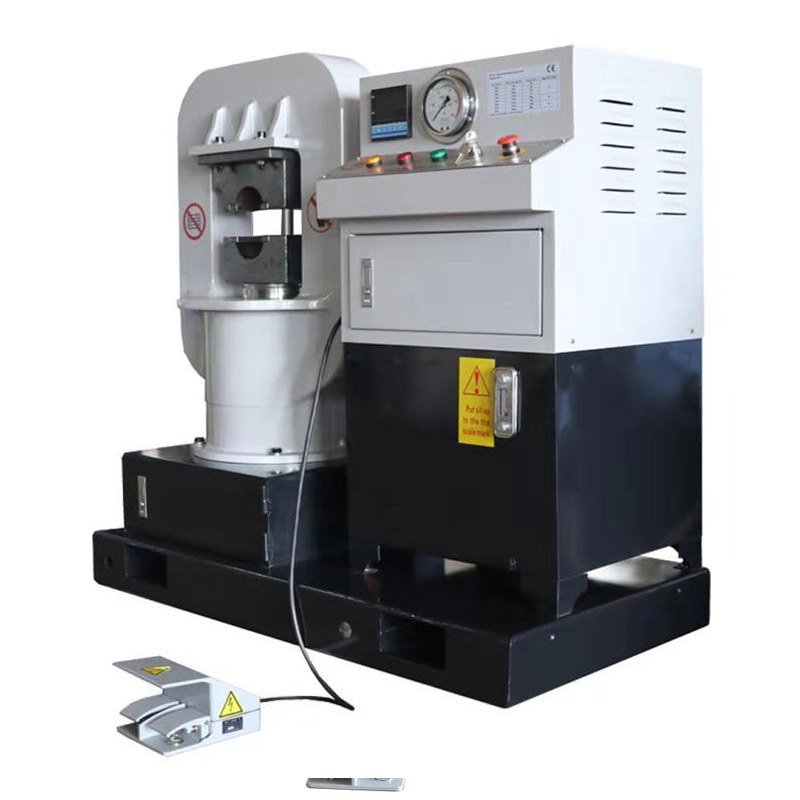 Prasa linowa stalowa GT-200 z ramą koszową do tulejek o małej średnicy Ta prasa z certyfikatem CE, idealna do zaciskania tulejek na linach od 2 do 24 mm, posiada kompaktową ramę kosza, tłok zatrzymujący się w dowolnej pozycji i prostą obsługę zapewniającą spójne zakończenie zawiesia. Zobacz produkt →
Wybierając prasę kształtującą, należy zwrócić uwagę na maksymalne rozwarcie szczęk, siłę docisku i kompatybilność matrycy. Na przykład prasa koszowa GT200 często wystarcza do produkcji tulejek stosowanych na linach 6x19 i 6x37 w popularnych zakresach średnic. Prasa powinna również oferować szybki skok dotarcia i powolny skok docisku, aby uniknąć uszkodzenia pasm.
 Aluminiowa tuleja lub tuleja zgodna z normą DIN3093 dla niezawodnych zakończeń liny Ta aluminiowa tuleja zgodna z normą DIN3093 pasuje do lin o średnicach od 4 do 20 mm i zapewnia bezpieczne, odporne na korozję zaciskanie, zmniejszając ryzyko wyciągnięcia w połączeniu z odpowiednią matrycą prasującą. Zobacz produkt →
Nie zapomnij o armaturze. Okucia aluminiowe są szeroko stosowane w produkcji zawiesi ciętych na wymiar, ponieważ odkształcają się pod wpływem nacisku i dopasowują się do konturu liny. Materiał okuć, średnica wewnętrzna i grubość ścianki muszą być dostosowane do liny. Używanie zwykłej tulejki z niewłaściwego stopu jest częstą przyczyną przedwczesnego wyciągania.
Aby uzyskać pełny wybór, przejrzyj Seria maszyn do prasowania gniazd linowych aby potwierdzić, który model pasuje do Twojej maksymalnej średnicy liny i wymaganej siły nacisku.
Zasada wyboru: Połącz urządzenia do cięcia, zwężania i kształtowania w jeden system, a nie jako niezależne maszyny.
Typowe błędy przy cięciu na wymiar i sposoby ich unikania
- Opierając się na ręcznym pomiarze taśmą: Ręczne znakowanie wprowadza błąd ludzki, szczególnie w przypadku długich lin. Użyj koła pomiarowego lub enkodera w systemie wypłat.
- Pomijając wydłużenie liny: Naprężona lina może nieznacznie się rozciągnąć podczas pomiaru, a następnie odskoczyć po przecięciu. Pomiar przy niskim, powtarzalnym napięciu lub zastosowanie współczynnika korygującego dla konstrukcji liny.
- Stosowanie niewłaściwej metody cięcia: Ciepło tarczy ściernej może uszkodzić rdzeń i sąsiednie pasma. W przypadku lin wrażliwych na ciepło należy zastosować nożyce hydrauliczne lub specjalną maszynę do cięcia i zwężania z kontrolowanym ogrzewaniem.
- Pomijanie przygotowania końcowego: Przecięcie liny i pozostawienie surowego końca utrudnia zagniatanie i może spowodować poślizg rękawa. Zawsze zwężaj lub utrwalaj końcówkę przed włożeniem jej do tulejki.
- Wybór prasy niewymiarowej: Prasa o niewystarczającym tonażu nie może całkowicie zamknąć tulei, co skutkuje małą siłą wyciągania. Porównaj siłę docisku z wymaganym obciążeniem ściskającym tulei.
- Brak weryfikacji po pierwszym kawałku: Kiedy pierwszy wycięty element jest prawidłowy, operatorzy często zakładają, że pozostałe są prawidłowe. Po każdej zmianie partii lub wymianie ostrza należy ponownie sprawdzić długość i grubość.
Kluczowe przesłanie: Większość wad przyciętych na wymiar wynika z kontroli procesu, a nie z samej liny.
Wskazówki dotyczące konserwacji maszyn do cięcia na wymiar
Maszyny do cięcia na wymiar wymagają regularnej pielęgnacji, aby zachować dokładność. Luźne matryce, zużyte ostrza i brudne zawory hydrauliczne – wszystko to wpływa na zmianę wydajności.
Często sprawdzaj ostrze tnące lub krawędź ścinającą. Tępe ostrze powoduje szorstkość końca i może odkształcić linę. W przypadku podgrzewanych jednostek stożkowych należy monitorować temperaturę i czas przebywania. Zbyt wysoka temperatura może stopić rdzeń; zbyt niska temperatura pozostawia słabą stożek.
W prasach hydraulicznych sprawdź poziom oleju, ciśnienie i uszczelki cylindrów. Zanieczyszczony olej powoduje skoki ciśnienia i nieregularne kształtowanie. Stosuj zalecaną przez producenta lepkość i częstotliwość wymiany.
Skalibrować także system pomiaru długości. Niewielki błąd średnicy koła enkodera może w dłuższej perspektywie spowodować kumulację błędów. Co najmniej raz w tygodniu należy oczyścić koło i sprawdzić jego obwód w stosunku do długości testowej.
Postępuj zgodnie z pełnią środki ostrożności dotyczące konserwacji linowych pras hydraulicznych aby uniknąć nieplanowanych przestojów.
Pamiętaj: Konserwacja zapobiegawcza jest tańsza niż przeróbka odrzuconej partii zawiesi.
Często zadawane pytania dotyczące lin stalowych ciętych na wymiar
Co przycina się na długość liny stalowej?Cięcie na długość oznacza przycięcie liny stalowej ze zwoju na określony wymiar z kontrolowaną tolerancją. W praktyce polega to na przygotowaniu końca liny tak, aby mógł przyjąć zaprasowaną tulejkę lub kielich. Rezultatem jest gotowy do montażu element stosowany w zawiesiach, mocowaniach lub kablach konstrukcyjnych. |
Jaką tolerancję można osiągnąć przy przycinaniu liny stalowej na odpowiednią długość?Typowa tolerancja wynosi ± 1% długości cięcia przy ogólnych pracach z zawiesiem. Na wielu rysunkach produkcyjnych stosuje się ±5 mm dla krótszych elementów. Zaawansowane zastosowania mogą wymagać ściślejszej kontroli, co zwykle wymaga precyzyjnego koła pomiarowego, stabilnego napięcia obciążenia i skalibrowanej maszyny do cięcia. |
Czy wymagane jest wyżarzanie przed zakuciem przyciętej na długość liny?Wyżarzanie nie zawsze jest wymagane, ale wymagana jest pewna forma przygotowania końcówki. Zwężanie lub wtapianie końca liny zapobiega rozprzestrzenianiu się splotek i ułatwia wepchnięcie liny w rękaw. Wyżarzanie zmniejsza również twardość i pomaga w bardziej równomiernym zgryzaniu tulei, co jest cenne w przypadku zespołów o dużej wytrzymałości. |
Czy do cięcia na długość można używać ręcznej ściernicy do cięcia?Ręczna ściernica do cięcia może być stosowana w przypadku prostych prac naprawczych, ale nie jest zalecana do produkcyjnego cięcia na długość. Powoduje niespójne końce, powoduje uszkodzenia cieplne i w dużym stopniu zależy od umiejętności operatora. Dedykowana maszyna do cięcia i zwężania lin stalowych zapewnia powtarzalną długość, czyste końce i przygotowany zbieżność do następnego etapu kształtowania. |
Jak wybrać odpowiednią hydrauliczną prasę zakuwającą do zawiesi przycinanych na wymiar?Wybierz prasę w oparciu o średnicę liny, wymiary tulei i wymaganą siłę wyciągania. Sprawdź rozwarcie szczęk, siłę docisku, kompatybilność matrycy i prędkość cyklu. Prasa koszowo-ramowa, taka jak GT200, jest praktycznym punktem wyjścia dla wielu konstrukcji lin stalowych 6x19 i 6x37. Jeśli produkujesz również gniazda, może być konieczny większy model. |
Końcowa uwaga dotycząca często zadawanych pytań: Dobre odpowiedzi na pytania dotyczące cięcia na wymiar zawsze sprowadzają się do konsekwentnego pomiaru, kontrolowanego cięcia i zweryfikowanego kształtowania.
Produkcja lin stalowych ciętych na wymiar nie jest decyzją jednej maszyny. Jest to system łączący pomiar, cięcie, przygotowanie końcówek, kształtowanie i kontrolę. Wybór odpowiedniego sprzętu na każdym etapie i utrzymywanie go pod kontrolą umożliwia producentowi, dostawcy lub hurtownikowi dostarczanie bezpiecznych i spójnych zespołów.
Niezależnie od tego, czy prowadzisz mały warsztat olinowania, czy duży zakład montażu kabli, zacznij od niezawodnej maszyny do cięcia i zwężania, połącz ją z prasą hydrauliczną o odpowiednim rozmiarze i użyj certyfikowanych tulejek aluminiowych lub stalowych. Ta kombinacja zapewnia powtarzalność wymaganą przy cięciu na wymiar.
Ostatnia myśl: Inwestuj w kontrolę procesu tak samo jak w sprzęt maszynowy, a Twoje produkty przycięte na wymiar pozostaną w granicach tolerancji przez lata.
NASZE PRODUKTY
Polecane produkty
Wiadomości
-
-
Dwanaście milimetrów liny stalowej, gotowe zawiesie o długości 4,5 metra i błąd cięcia wynoszący 10 mm. Tak wygląda sekwencja, z którą spotyka się wiele sklepów z procami w poniedziałkowy porane...
READ MORE -
Wyobraźmy sobie warsztat, który właśnie wygrał kontrakt na produkcję 120 identycznych zawiesi linowych, każde o długości 3,75 m, z zaprasowaną aluminiową tuleją na jednym końcu. Operator ustawia...
READ MORE -
Głowica zwijająca to zespół obrotowy, w który wchodzi lina stalowa, wyżarzane końce drutu lub walcówka i formuje ją w ściśle kontrolowaną cewkę spiralną. Dla producentów produkujących zawiesia l...
READ MORE -
Przetwórca lin stalowych w Azji Południowo-Wschodniej odrzucił niedawno prawie 30 procent wyżarzonej partii, ponieważ zwoje sklejały się ze sobą, a zewnętrzne warstwy były tak porysowane, że nie...
READ MORE
Pozostań w kontakcie z Xingtai.

Jeśli potrzebujesz niestandardowego sprzętu hydraulicznego lub konsultacji technicznej, prosimy skontaktuj się z zespołem sprzedaży i inżynierii Xingtai.
Szybkie linki
Kategoria produktu
Skontaktuj się z nami
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Nr 3 Longgang Road, Gaogang Port Street, miasto Taizhou, Chiny.
Prawa autorskie © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Wszelkie prawa zastrzeżone. Producenci niestandardowych maszyn hydraulicznych Hurtownia lin stalowych Fabryka

